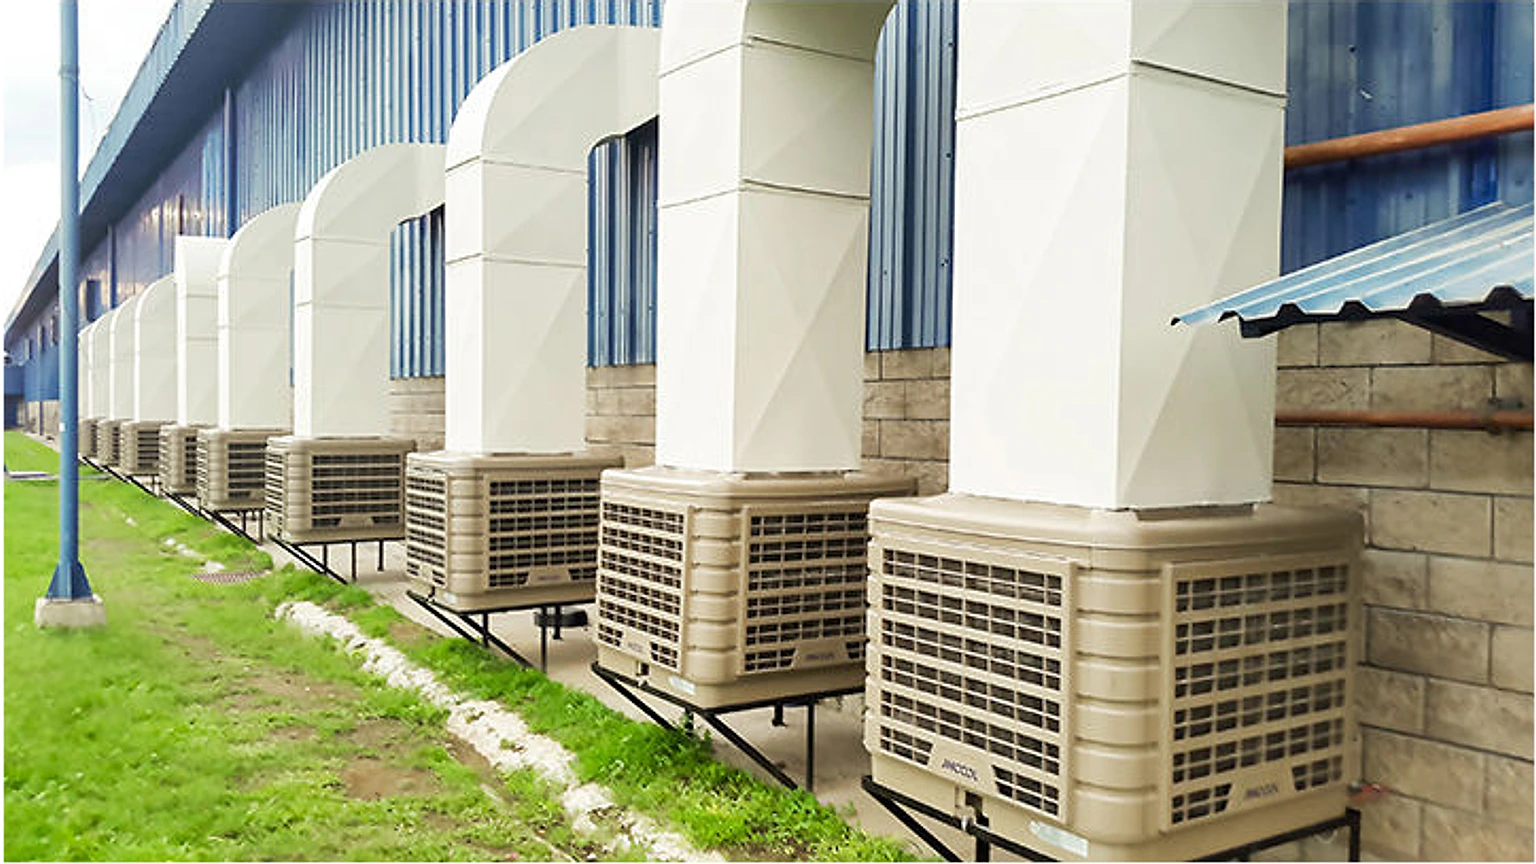
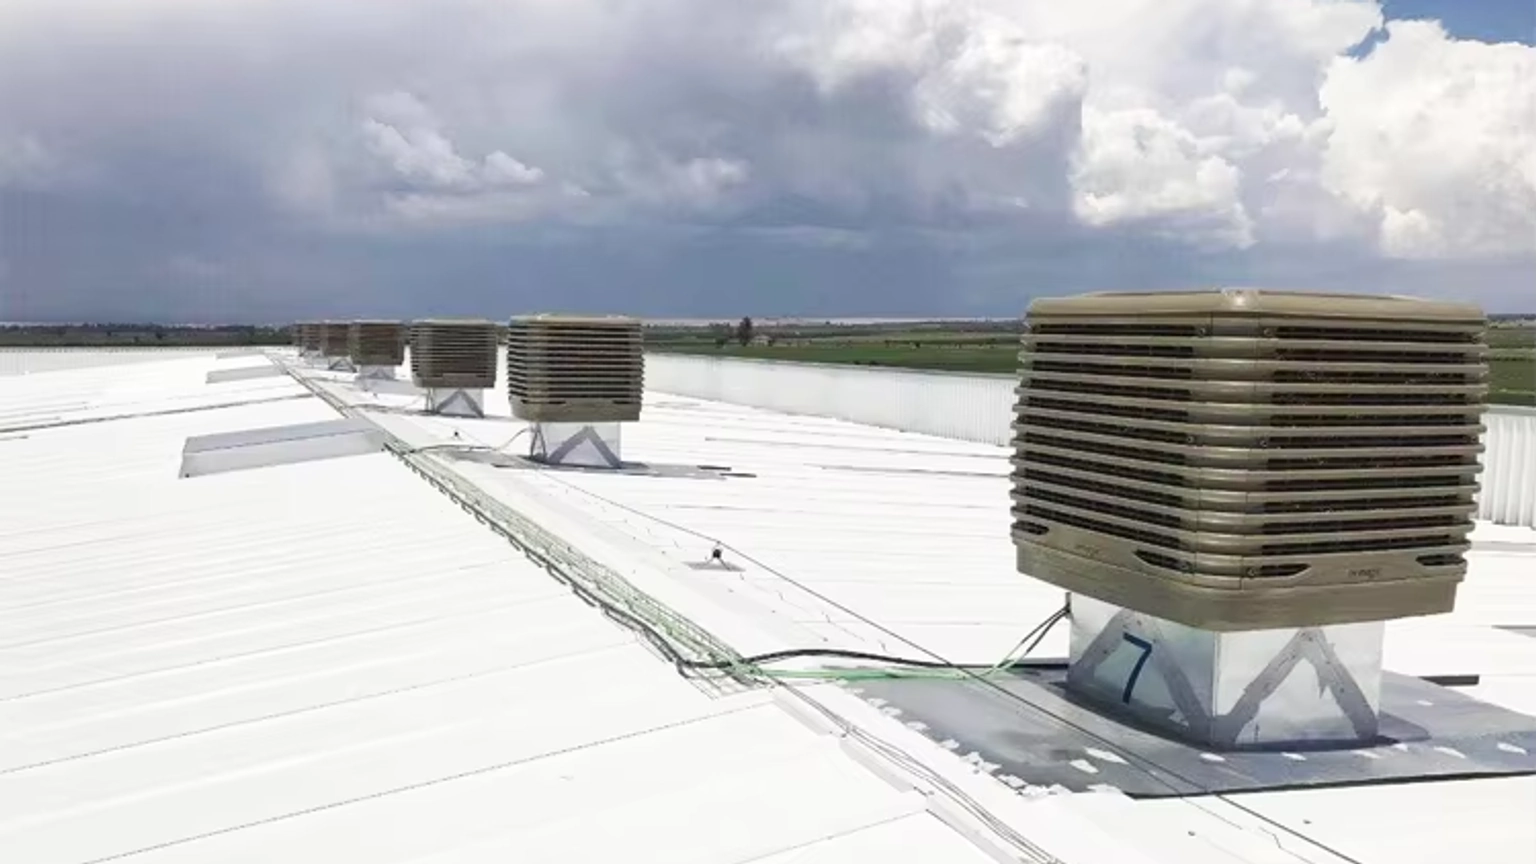
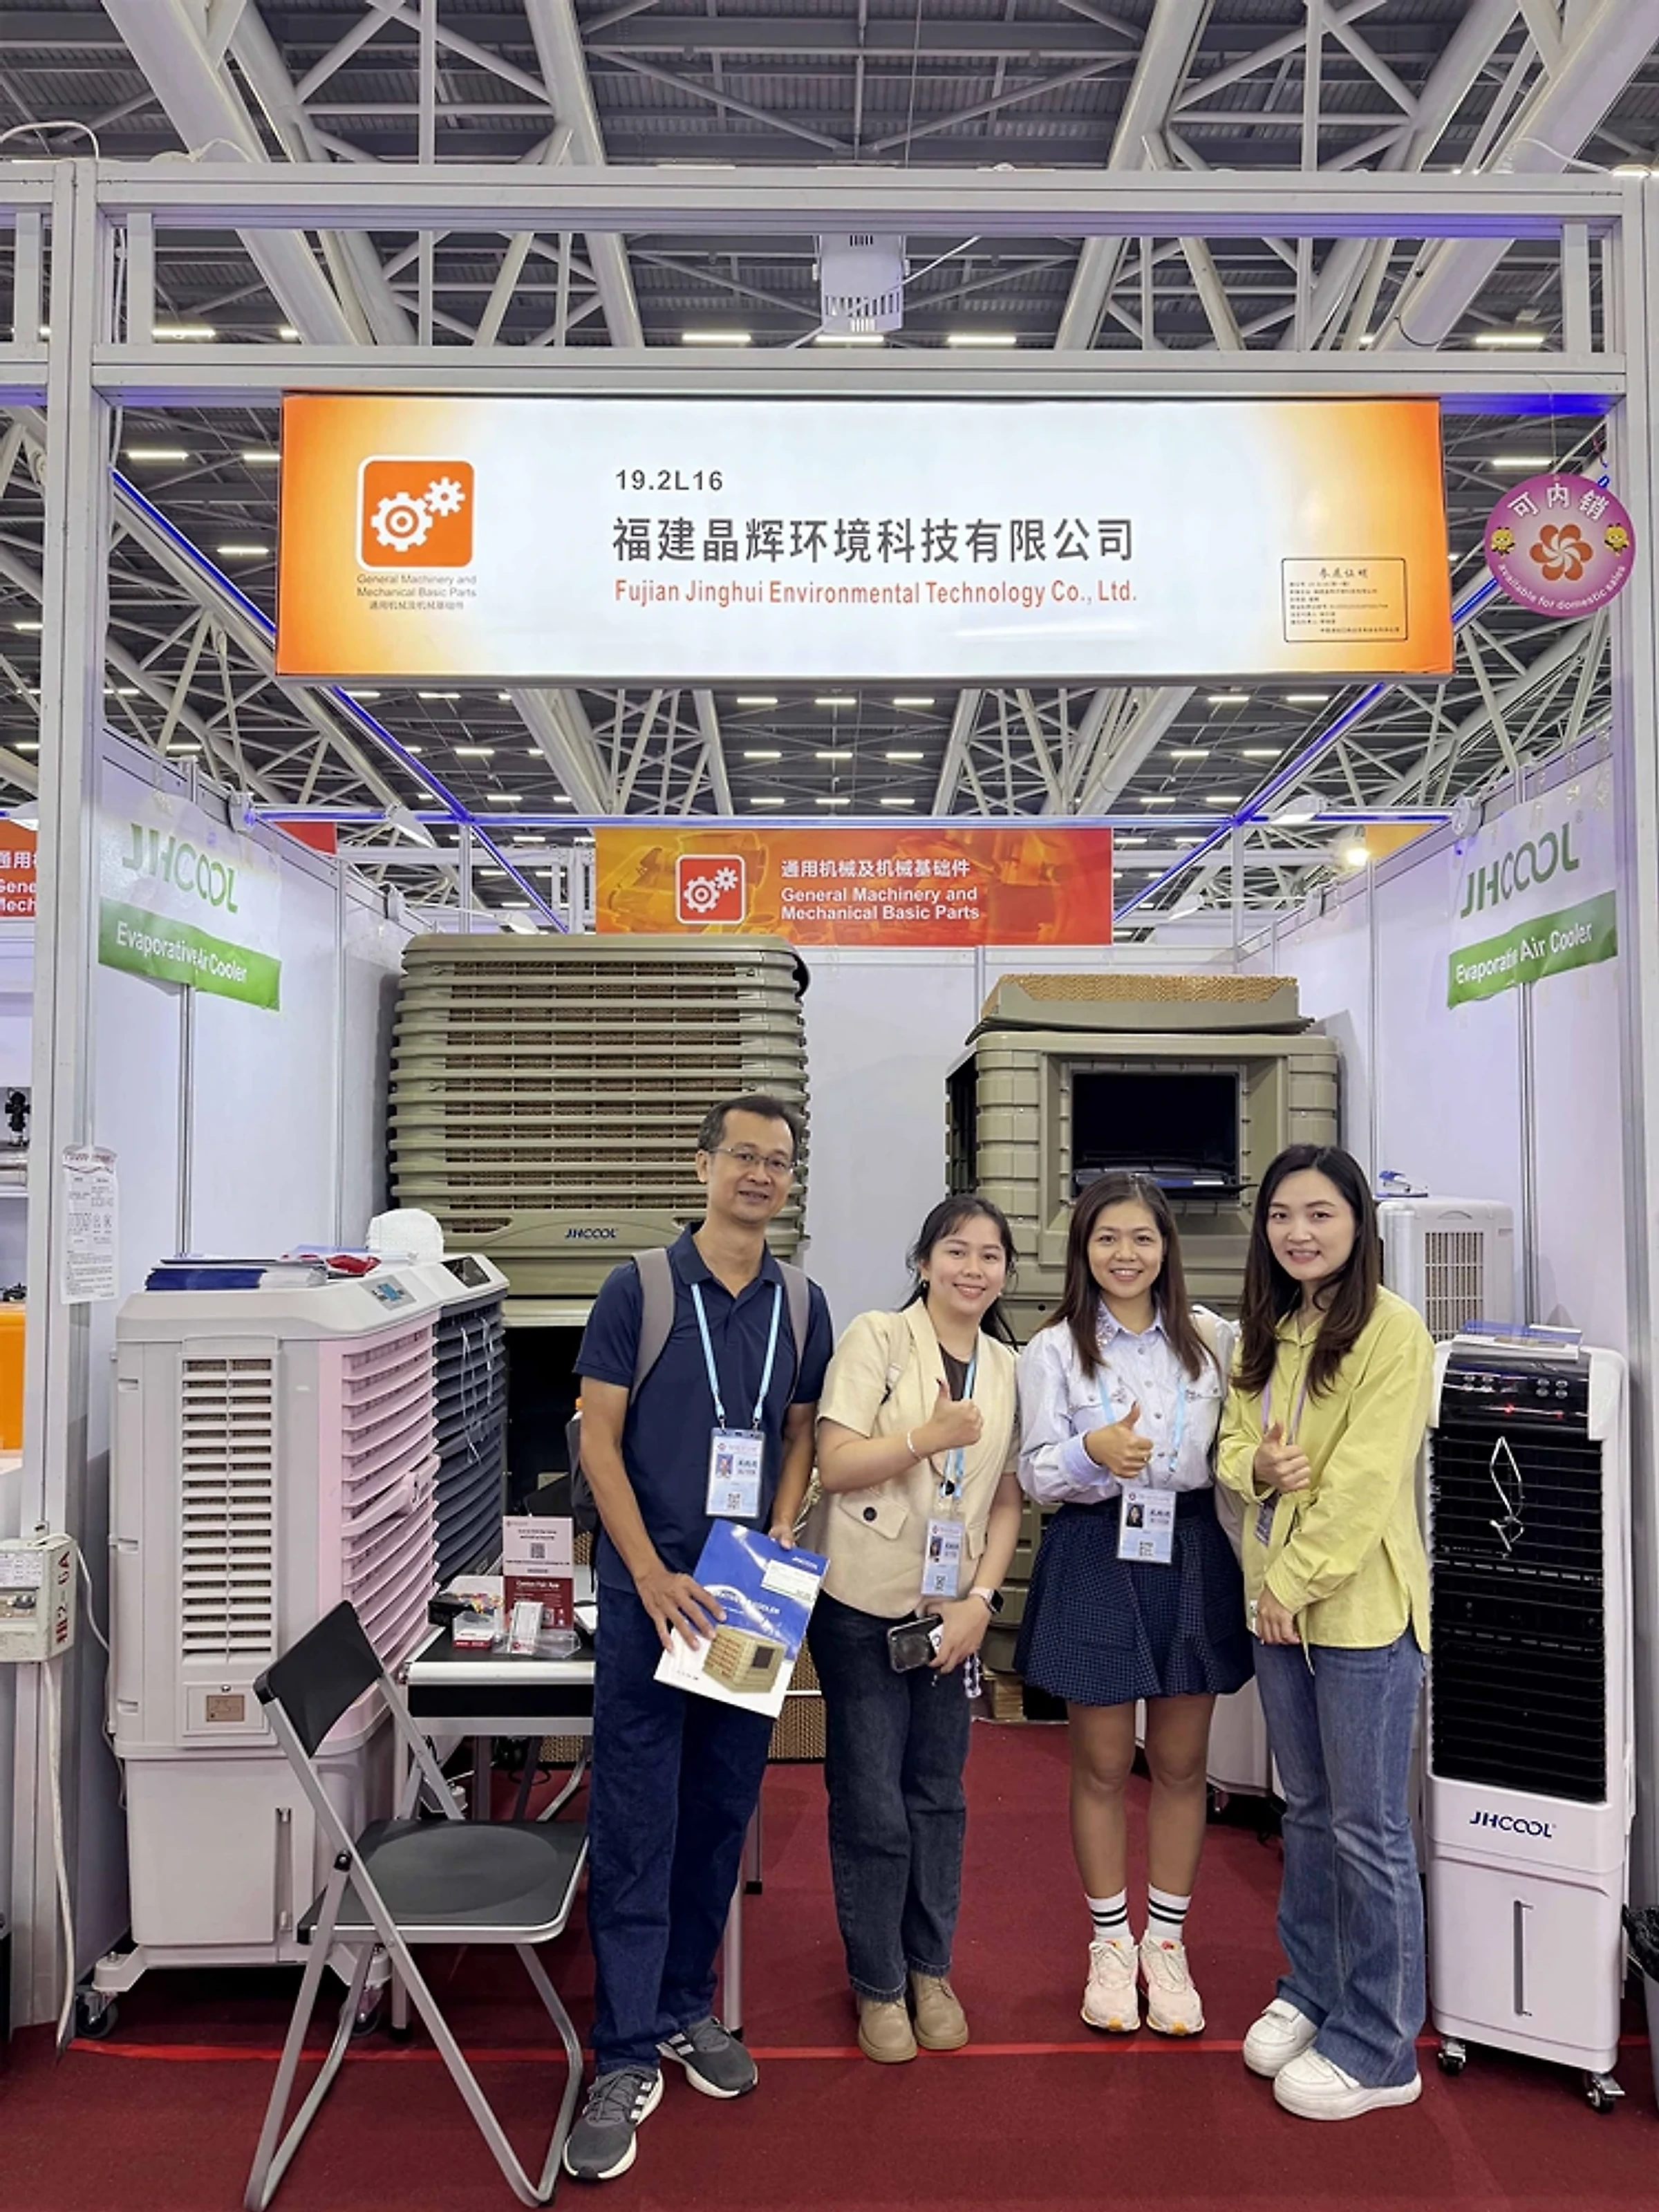
走进晶辉
从 600 平方米车间起步:晶辉 2003 年的塑料外壳冷风机
回顾晶辉采用聚丙烯注塑外壳的产品开发历程,以及从马尾车间走向规模化生产的过程。
2003 年的外壳改进
2003 年,晶辉创始人与福州研发团队将产品改进的重点放在蒸发式冷风机的外壳上。当时,镀锌钢板外壳、铆接结构、前弯离心风机和纤维素湿帘是常见的产品配置,设备重量、腐蚀和噪声问题受到关注。
团队选择 聚丙烯注塑成型的一体式外壳,采用一体卡扣和模具成型结构,减少金属紧固件与铆接缝。湿帘、风机、布水系统及浮球阀仍使用成熟零部件,研发重点集中在材料和外壳结构。
材料选择带来的变化
据公司介绍,早期对比和试用主要围绕以下方面展开:
- 重量。 风量同为 30,000 m³/h 的钢壳设备重 78 kg,塑料外壳样机重 41 kg,重量接近减半,便于运输和搬运。
- 耐腐蚀性。 公司在 2003—2004 年的巴拿马运河试用项目中观察到,钢壳接缝出现白锈,塑料外壳则保持较好的外观状态。这一差异使团队继续关注沿海和高湿环境下的外壳耐腐蚀性。
- 噪声。 公司称,在距离设备 1 m 处的对比中,塑料外壳机组噪声低约 3–4 dB,有助于拓展餐饮等对噪声更敏感的应用场景。
- 模具投入。 注塑模具前期投入较高,公司称累计生产 8,000 台后,单台分摊的模具成本明显下降,项目在 14 个月时达到盈亏平衡。

从马尾车间走向规模化生产
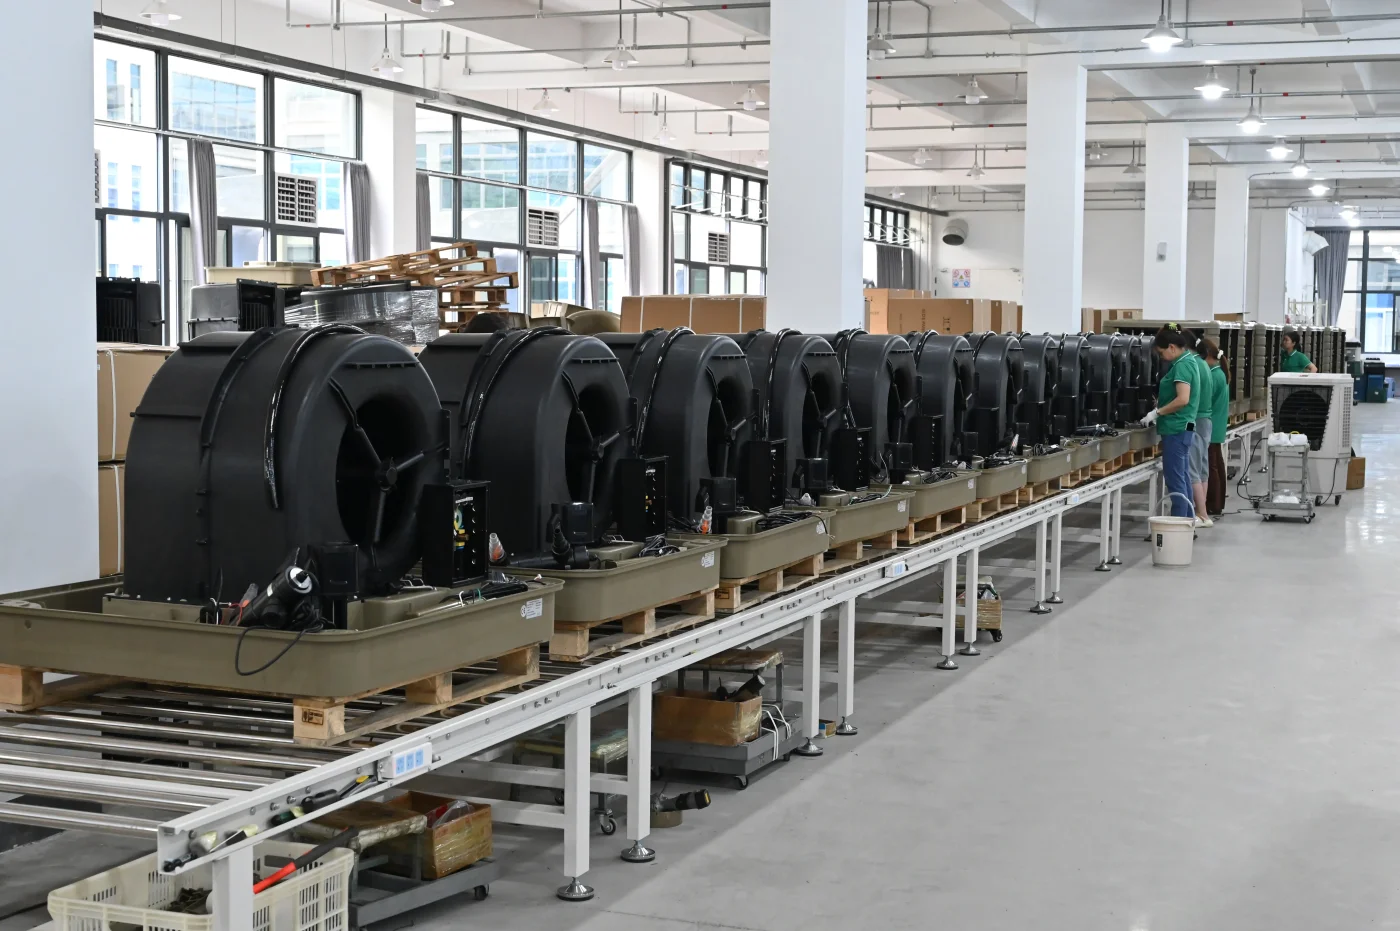
公司记录显示,第一年在马尾的 600 m² 车间出货 1,200 台。2006 年,生产搬入 4,000 m² 厂房,增加第二条注塑生产线,并向沙特阿拉伯客户发出第一个 20 英尺集装箱。到 2012 年,公司称持续月产量超过 10,000 台。
减轻重量、降低噪声并提升耐腐蚀性,为进入非洲内陆、中东和南美市场提供了条件。应用也从工厂拓展至餐厅、酒店及小型商业空间,公司当时在沿海市场提供三年质保。
延续至今的产品开发思路
晶辉继续采用成熟的湿帘、风机、水泵和浮球阀,并与部分供应商保持超过 15 年的合作。围绕关键材料和结构开展改进,再与成熟零部件配合,是公司从这次开发中延续下来的思路。
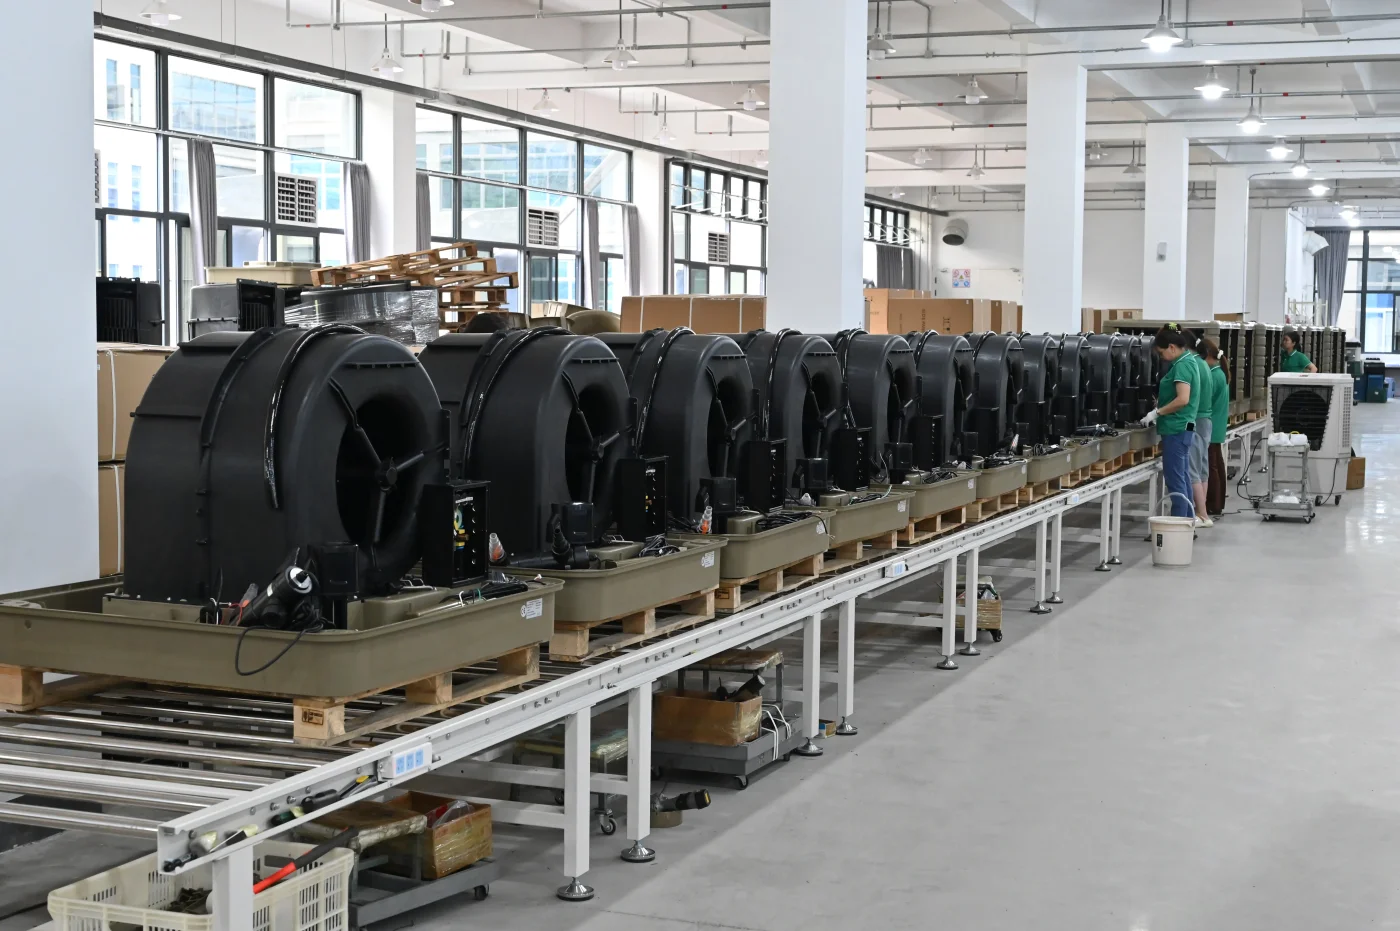
2026 年的生产与产品发展
据公司提供的资料,晶辉在福州拥有 30,000 m² 制造园区,设置蒸发冷却生产线和内部注塑加工设施,研发团队有 28 名工程师,并拥有 50 多项有效专利。公司通过 TÜV 制造商核验,经直接企业合作、阿里巴巴金牌供应商渠道和区域经销商,向 100 多个国家和地区供货。
公司介绍,JH-30 的塑料外壳已发展到 第四代,模具和公差控制持续改进;所述机型的质保由最初的一年延长至五年。2026 年机型与 2003 年样机仍有约 60% 的零部件共用,延续了早期设计的核心思路。
如需工厂参观视频、TÜV 核验资料或样品信息,可联系晶辉咨询。公司表示会在一个工作日内回复。